초보자를 위한 초음파융착기 고르는 방법
얼마 전 플라스틱 포장 샘플을 만져보다가 접합선이 너무 깔끔해서 한참 들여다본 적이 있어요. 본드 자국도 없고 나사도 없는데 단단히 붙어 있길래 물어보니, 초음파융착기로 작업한 제품이더라고요.
초음파융착기가 하는 일
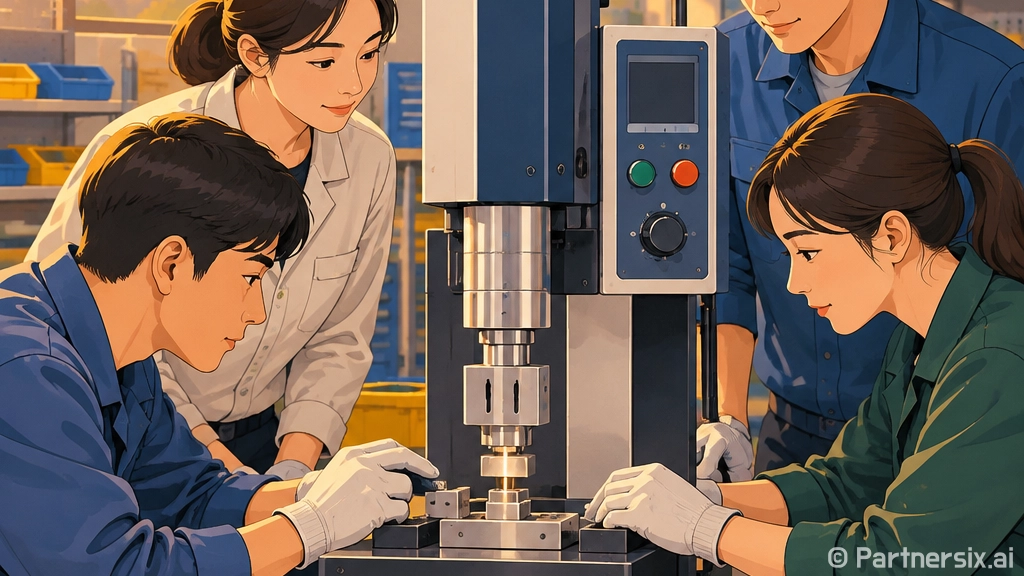
초음파융착기는 플라스틱이나 부직포 같은 소재를 아주 빠른 진동과 압력으로 붙이는 장비입니다. 쉽게 말하면 접착제를 바르지 않고, 열판처럼 오래 달구지도 않고, 접합 부위만 순간적으로 녹여 붙이는 방식이에요.
작업 시간은 제품에 따라 다르지만 보통 0.1초에서 2초 안팎으로 짧은 편입니다. 그래서 대량 생산 라인에서 많이 쓰이고, 같은 모양을 반복해서 찍어내야 하는 현장에서 특히 잘 맞습니다.
- 생활용품 케이스 접합
- 자동차 내장 플라스틱 부품
- 마스크, 필터, 부직포 제품
- 의료용 소모품 포장
- 전자제품 하우징 조립
사실 겉으로 보면 단순히 '붙이는 기계'처럼 보이지만, 실제로는 소재, 금형, 출력, 압력, 시간 조건이 맞아야 품질이 안정됩니다. 여기서 대충 맞추면 접합선이 하얗게 뜨거나, 겉은 붙었는데 속이 약한 상태가 생길 수 있어요.
작동 원리를 쉽게 이해하기
초음파융착기는 전기 에너지를 고주파 진동으로 바꾼 뒤, 혼이라고 부르는 금속 부품을 통해 제품에 전달합니다. 이 진동이 접합 부위에서 마찰열을 만들고, 그 열로 플라스틱 표면이 순간적으로 녹았다가 식으면서 붙습니다.
주파수는 왜 중요할까
현장에서 자주 보이는 주파수는 15kHz, 20kHz, 30kHz, 35kHz, 40kHz 정도입니다. 숫자가 낮을수록 진폭이 커서 크고 두꺼운 제품에 쓰기 좋고, 숫자가 높을수록 진동이 섬세해서 작은 부품이나 정밀한 외관 작업에 유리합니다.
예를 들어 두꺼운 자동차 부품에는 15kHz나 20kHz 장비가 어울리는 경우가 많고, 작은 전자부품 케이스나 민감한 외관 제품에는 35kHz 이상을 검토하는 식입니다. 물론 실제 선택은 소재와 구조까지 같이 봐야 합니다.
소재 궁합도 꽤 까다롭다
초음파융착은 모든 플라스틱에 똑같이 잘 먹히는 방식은 아닙니다. 같은 계열의 열가소성 수지끼리는 비교적 접합이 쉽지만, 서로 성질이 크게 다른 소재는 조건을 잡기 어렵습니다. ABS, PP, PE, PC, PS 같은 이름을 현장에서 자주 듣게 되는 이유가 여기에 있어요.
특히 PP와 PE는 생활용품에서 흔하지만 접합 조건이 예민한 편입니다. 반대로 ABS는 비교적 다루기 쉬운 편이라 초음파융착 테스트에서 자주 기준 소재처럼 등장합니다.
장비를 고를 때 보는 기준
초음파융착기를 고를 때 가장 먼저 볼 것은 가격표가 아니라 제품 크기와 접합 면적입니다. 작은 부품을 붙이는데 너무 큰 장비를 들이면 세팅이 번거롭고, 큰 제품을 작은 출력 장비로 억지로 붙이면 불량률이 올라갑니다.
- 제품 소재와 두께
- 접합 면적과 접합선 길이
- 하루 생산 수량
- 외관 품질 기준
- 수동 작업인지 자동화 라인인지
- 금형 제작 가능 여부
출력은 보통 W 단위로 표시됩니다. 작은 제품은 800W나 1200W급으로도 충분한 경우가 있지만, 접합 면적이 넓거나 제품이 두꺼우면 2000W 이상을 검토하기도 합니다. 다만 출력이 높다고 무조건 좋은 건 아니에요. 과한 에너지는 제품 표면에 자국을 만들거나 내부 구조를 망가뜨릴 수 있습니다.
개인적으로는 샘플 테스트를 꼭 해보는 쪽을 추천합니다. 카탈로그에서 조건이 좋아 보여도 실제 제품 형상에 따라 결과가 달라집니다. 같은 소재라도 리브 높이, 접합선 모양, 사출 상태에 따라 용착 강도가 꽤 차이 나거든요.
초보자가 자주 놓치는 작업 조건
초음파융착 작업에서 시간만 늘리면 더 튼튼하게 붙을 것 같지만, 꼭 그렇지는 않습니다. 시간, 압력, 진폭, 유지 시간의 균형이 맞아야 합니다. 작업 시간이 길어지면 접합부가 뭉개지고, 압력이 약하면 에너지가 제대로 전달되지 않습니다.
혼과 지그가 품질을 좌우한다
혼은 초음파 진동을 제품에 전달하는 핵심 부품입니다. 지그는 제품을 잡아주는 받침 역할을 하고요. 이 둘이 제품과 잘 맞지 않으면 장비 출력이 충분해도 접합이 들쭉날쭉해집니다.
예를 들어 제품이 살짝 흔들리는 지그에 올라가 있으면 초음파 에너지가 접합부로 집중되지 못합니다. 그러면 어떤 부분은 과하게 녹고, 어떤 부분은 덜 붙습니다. 불량 원인을 장비 출력에서만 찾다가 시간을 버리는 경우가 꽤 많습니다.
불량 신호는 접합선에서 먼저 보인다
접합선 주변이 하얗게 뜨거나, 표면에 눌림 자국이 과하게 생기거나, 손으로 비틀었을 때 쉽게 벌어진다면 조건을 다시 봐야 합니다. 겉모양이 멀쩡해도 낙하 테스트나 인장 테스트에서 약한 경우도 있어서, 양산 전에는 간단한 파괴 테스트를 같이 하는 편이 낫습니다.
- 겉면 백화 현상이 있는지 확인
- 접합부가 균일하게 붙었는지 확인
- 반복 작업 후 금형 온도 변화 확인
- 작업자마다 결과가 달라지는지 확인
구매 전에 이렇게 비교하면 편하다
처음 장비를 알아볼 때는 수동형, 반자동형, 자동화 적용형을 나눠 보면 훨씬 쉽습니다. 하루에 몇십 개 정도 샘플이나 소량 생산을 한다면 수동형으로도 충분할 수 있고, 수천 개 이상 반복 생산이라면 작업자 피로도와 생산 속도까지 같이 봐야 합니다.
중고 장비를 볼 때는 작동 여부만 확인하면 부족합니다. 발진기 상태, 혼 마모, 실린더 움직임, 출력 안정성, 부품 수급 가능성을 같이 봐야 합니다. 특히 오래된 장비는 당장 싸게 보일 수 있지만, 혼 제작이나 수리 비용이 나중에 더 크게 들어갈 수 있어요.
새 장비를 산다면 샘플 테스트 대응, 금형 제작 경험, A/S 속도도 중요합니다. 초음파융착기는 장비만 덜렁 사서 끝나는 물건이 아니라 조건을 잡아가며 쓰는 설비에 가깝습니다. 그래서 판매처가 내 제품을 보고 세팅 방향을 설명해 줄 수 있는지가 꽤 큰 차이를 만듭니다.
초음파융착기는 잘 맞는 현장에서는 정말 깔끔하고 빠른 방식입니다. 다만 소재와 구조를 무시하고 장비 사양만 보고 고르면 기대한 만큼의 결과가 나오지 않을 수 있습니다. 작은 샘플 하나라도 직접 붙여보고, 접합선과 강도를 손으로 확인해보면 장비 선택이 훨씬 현실적으로 보입니다.